 English
 русский
 عربى
Новости отрасли
Главная / Новости / Новости отрасли / Допуски бесшовных труб из нержавеющей стали: практическое руководство для специалиста по эксплуатации
Калипер показывает 76,48 мм на трубе, заказанной с наружным диаметром 76,10 мм. На чертеже указан допуск ±0,5 %. Сертификат завода ссылается на ЕН 10297-2. Верхний предел составляет 76,48 мм — именно там, где находится суппорт. Труба соответствует спецификации, но только.
Допуски не являются приговором качеству. Это письменное соглашение между заводом и покупателем о том, какое отклонение размеров может компенсировать применение. Понимание того, как определяется, измеряется и оценивается это соглашение, является наиболее практическим навыком при закупке бесшовных труб.
Чем уже диапазон допуска, тем больше завод должен измерить, переработать и отбраковать — и тем выше будет цена за метр. Коммерческий допуск на толщину стенки ±10 % является недорогим, поскольку холодная формовка естественным образом остается внутри этого диапазона. Прецизионный допуск ±5 % или выше требует большего количества проходов, большего количества точек измерения и большего количества материала, отбракованного из-за выхода за пределы диапазона.
Нужна ли вам коммерческая или точная обработка, зависит от того, как деталь ведет себя после механической обработки. Если наружный диаметр полностью очищается точением, обычно достаточно коммерческого допуска по наружному диаметру. Если поверхность трубы исправна — шейка уплотнения, отверстие корпуса, поверхность запрессовки — каждая десятая миллиметра за пределами указанного диапазона является потенциально бракованным компонентом.
Наиболее важные параметры в порядке практического воздействия:
Если вы новичок в технических характеристиках трубок, более широкие принципы выбор правильной спецификации трубки являются полезной отправной точкой перед внесением размеров в заказ на поставку.
Большинство заказов на бесшовные трубы и трубки из нержавеющей стали по всему миру соответствуют одному из четырех стандартов. Каждый из них относится к допускам по-своему, и различия не косметические.
| Стандартный | Типичное применение | Допуск OD (представитель) | Допуск толщины стенки |
|---|---|---|---|
| АСТМ А269 | Сварные и бесшовные трубы общего назначения | От ±0,005 до ±0,010 дюйма, в зависимости от диапазона наружного диаметра. | ±10 % |
| АСТМ А213 | Трубы котла, пароперегревателя и теплообменника | От ±0,005 до ±0,010 дюйма, в зависимости от диапазона наружного диаметра. | ±10 % |
| АСТМ А312 | Бесшовные трубы для эксплуатации в агрессивных средах или при высоких температурах. | 0,4 мм/-0,8 мм (от NPS от 1/8 до 1-1/2); ±0,8 мм (NPS от 2 до 4) | 22,5 % / -12,5 % |
| EN 10297-2 | Механические и инженерные бесшовные трубы из нержавеющей стали | Зависит от класса, обычно от ±0,5 % до ±1,0 %. | ±10 % |
Обратите внимание, что ASTM A312 контролирует толщину стенки с помощью двух механизмов: прямого процентного диапазона и ограничения по весу. Массовая доля бесшовных труб не должна превышать 10 % от номинального веса. Поскольку вес соответствует средней стенке, второе правило не позволяет трубе быть равномерно толще, чем предполагалось, при этом она все равно проходит выборочную проверку.
Начнем с вывода: бесшовные трубы с холодной отделкой имеют более жесткие допуски, чем трубы с горячей отделкой, поэтому в большинстве заказов на прецизионную механику указывается холоднокатаная или холоднотянутая продукция.
При горячей отделке труба формируется при повышенной температуре и остывает неравномерно. На поверхности образуется окалина, стенка смещается относительно центральной оси, а сечение оседает там, где его подталкивает градиент охлаждения. Холодная прокатка и холодное волочение применяют сжатие при температуре, близкой к температуре окружающей среды: труба проходит через матрицу или прокатную клеть, в результате чего внешний диаметр становится более узкой полосой, шлифуется стенка и улучшается поверхность. В результате получается разброс по размерам, который составляет долю от эквивалента, полученного горячей обработкой.
Одна и та же технологическая дисциплина применяется ко всем семействам сталей. Когда стан холодной прокатки обрабатывает углеродистую, легированную или пружинную сталь, он использует ту же логику сжатия, ту же частоту измерения и ту же структуру допусков, что и обработка труб из нержавеющей стали.
Допуск — это диапазон между максимальным и минимальным допустимым значением размера. Если измеренное значение находится в пределах этого диапазона, материал соответствует требованиям — независимо от того, как он выглядит, насколько он близок к номинальному или насколько инспектор ожидал, что он будет отличаться.
Допуск на внешний диаметр доминирует в экономике обработки. Каждое положительное отклонение добавляет материал, который необходимо удалить при первом проходе резки; каждое отрицательное отклонение уменьшает конечный диаметр конечной детали. Бесшовные трубы из нержавеющей стали с холодной отделкой диаметром от 10 до 80 мм обычно выдерживают от ±0,05 до ±0,10 мм. Труба ASTM A312, напротив, имеет более широкий диапазон, поскольку она предназначена для фитинговых систем и работы под давлением, а не для точной механической обработки.
Допуск на толщину стенки в большинстве стандартов составляет ±10 %. Скрытый риск — это эксцентриситет — разница между самой толстой и самой тонкой стенкой в одном поперечном сечении. Труба со средней толщиной стенки 5,0 мм может иметь толщину 4,5 мм с одной стороны и 5,5 мм с другой и при этом проходить проверку соответствия на основе средней толщины стенки. Но компонент, спроектированный с учетом стенки толщиной 5,0 мм, будет вести себя по-другому, если стенка не соответствует требованиям. Холодная прокатка существенно улучшает концентричность, поэтому прецизионные нержавеющие трубы рекомендуются в холодном состоянии.
Трубы из пружинной стали иллюстрируют ту же проблему: пружина, изготовленная из бесшовной трубы, зависит от одинаковой толщины стенок для обеспечения постоянной эластичности. Пределы эксцентриситета, которые имеют значение для точного определения размеров труб из нержавеющей стали, в равной степени применимы и к бесшовным трубам из пружинной стали 60Si2Mn, обработанным методом холодной обработки.
EN 10297-2 допускает отклонение от прямолинейности примерно 0,1 % длины — около 1 мм на метр — для холоднообработанных труб. Трубы ASTM A312 поставляются с более низкой прямолинейностью, поскольку в системах трубопроводов для удержания соосности используются опоры и фланцы. Если вы планируете подавать длинные трубы через устройство подачи прутка с ЧПУ, использовать их в качестве направляющих или нарезать длинные секции, обязательно укажите прямолинейность в заказе на поставку.
Плотнее не означает автоматически лучше. Чрезмерное указание одного размера часто вынуждает завод выбирать материал, добавлять проход формовки или замедлять линию — и за все это платите вы.
Та же логика объясняет, почему такой продукт, предназначенный для механической обработки, как высокопрочная бесшовная труба из сплава 40Cr, указывается в соответствии с собственным классом допуска, а не заменяется обычным коммерческим запасом: путь обработки определяет допуск, а допуск определяет цену.
Разница в цене между коммерческой трубой и прецизионной механической трубой реальна, потому что путь обработки разный: больше проходов холодной прокатки, больше точек измерения, разные циклы отжига и более жесткие критерии освобождения. При длительном производственном цикле разница между ±10 % и ±5 % допуском на стенку может быть достаточной, чтобы сменить выбранного вами поставщика.
Прежде чем завершить разработку стратегии толерантности, Характеристики труб из нержавеющей стали являются практическим справочником о том, как марка, состояние поверхности и производственный маршрут взаимодействуют с допустимым отклонением.
Полная спецификация допуска занимает семь строк:
Допуски — это спецификация, а не приговор. Труба диаметром 76,48 мм в заказе, допускающем 76,10 мм ±0,5 %, находится в спецификации, и планировщик производства должен относиться к ней как к таковой. Если ваш процесс обработки не может поглотить это изменение, измените спецификацию — и примите, что цена меняется вместе с ней.
Минуты, потраченные на написание четкой линии допуска в заказе на поставку, стоят больше, чем любой упрощенный контроль на приемном доке. Стандарты определяют ленты, завод производит их, и ваша задача — выбрать правильную ленту для детали, которую вы действительно производите.

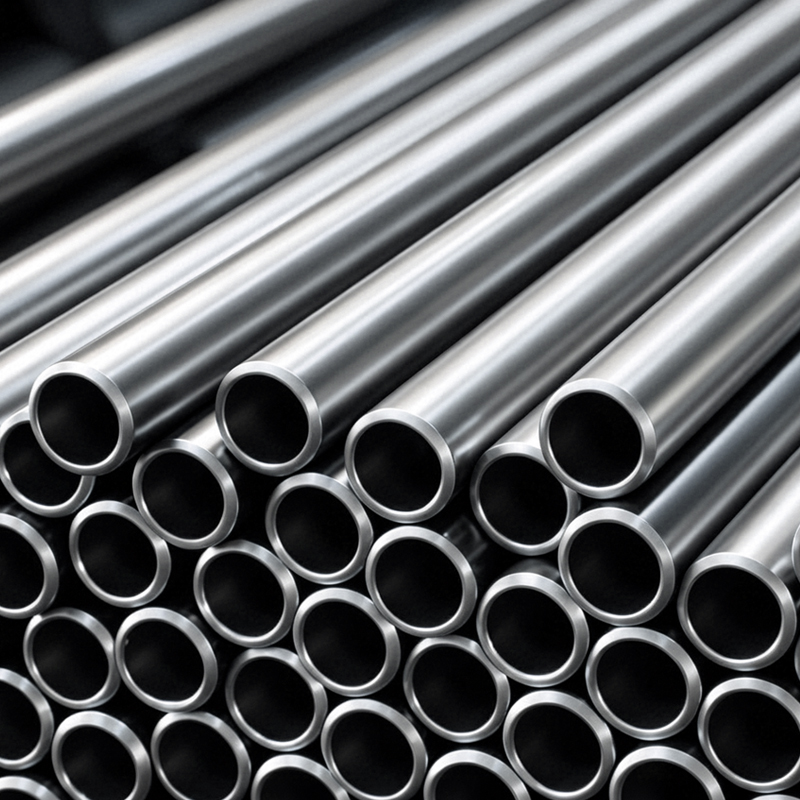
Трубы из нержавеющей стали — широко используемый тип труб, известный своей прево...
Читать далееПоиск стали · Обработка · Закупки Размеры бесшовных труб из н...
Читать далееБесшовные стальные трубы — это полые удлиненные стальные трубы, обычно изготавли...
Читать далееБесшовные стальные трубы широко используются в различных областях, таких как неф...
Читать далее
 Китай, провинция Чжэцзян, город Цюйчжоу, уезд Лунъю, поселок Мохуань, промышленный парк, улица Фэншань, д. 8.
 +86-18857033688
 postmaster@zj-qibin.com

